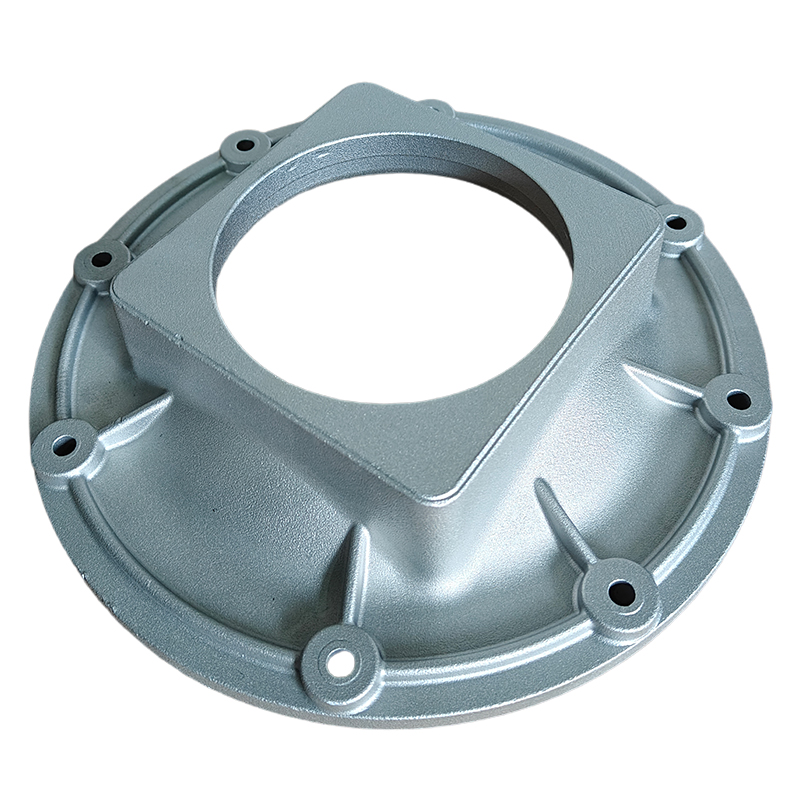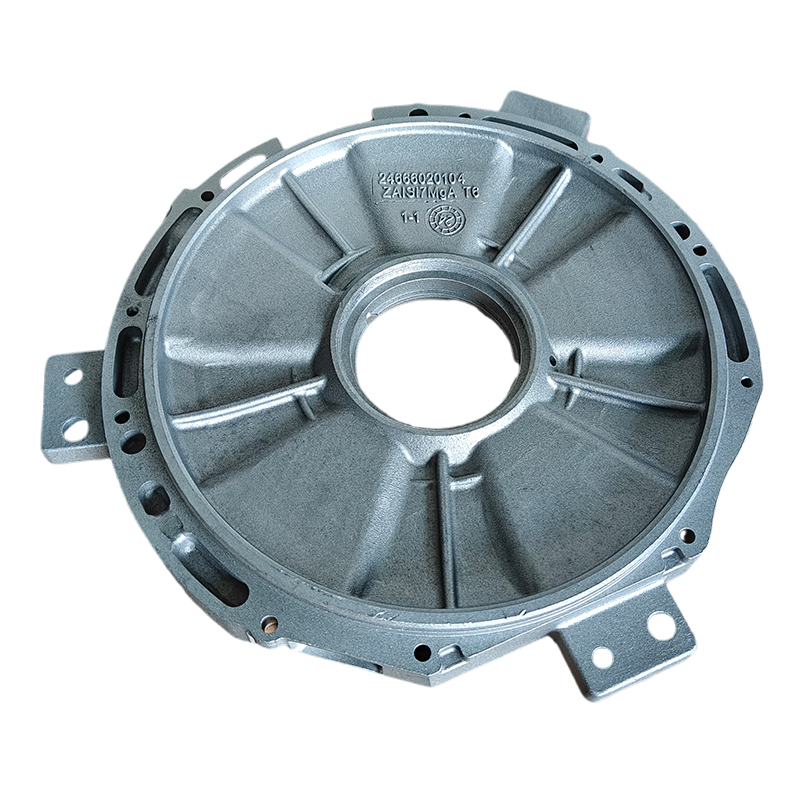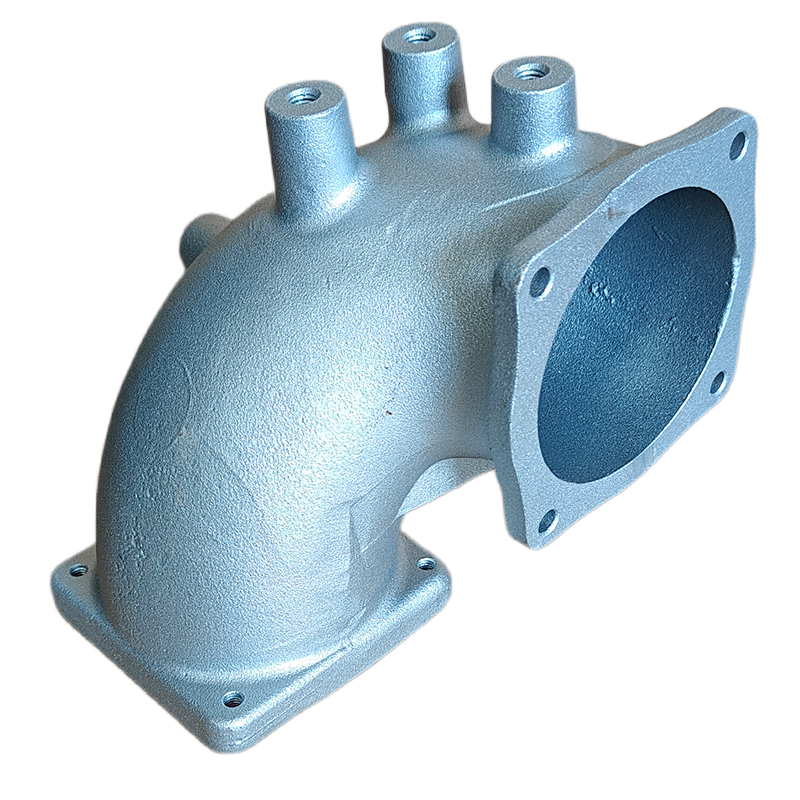
Изготовление пресс-формы для алюминиевых отливок мотоцикла на заказ — Китай
2026-10-07
Когда вы ищете надежного партнера для изготовления пресс-формы для алюминиевых отливок мотоцикла на заказ, большинство менеджеров в Китае начнут рассказывать вам сказки о «премиальном качестве» и «немецких станках». Но давайте будем честны: в 2026 году рынок перенасыщен предложениями, где за красивым рендером скрывается металл низкого сорта. Я потратил последние три месяца, анализируя реальные кейсы поставок в Россию, и то, что я увидел, заставляет меня усомниться в стандартных подходах к закупкам. Если ваша цель — не просто купить кусок стали, а получить инструмент, который переживет суровую русскую зиму и выдаст тысячи циклов без брака, эта статья станет для вас холодным душем реальности.
Почему «дешевая форма» из Китая убьет ваш бюджет в долгосрочной перспективе
Вы наверняка видели прайс-листы, где стоимость формы для литья картера или крышки двигателя кажется смешной. 3000 долларов? 4000? Звучит как подарок. Но вот вопрос, который редко задают на первых переговорах: из какой именно стали они это делают?
В индустрии существует негласное правило, о котором китайские фабрики молчат до последнего. Для алюминиевого литья под давлением (HPDC), которое используется в мотоциклостроении, критически важна термостойкость стали. Алюминий заливается при температурах около 700°C, и этот тепловой удар повторяется каждые 40-60 секунд. Дешевые производители часто используют сталь марки P20 вместо рекомендованной H13 с правильной термообработкой. На бумаге разница в цене минимальна, но на практике…
Это катастрофа.
Форма из P20 начнет трескаться после 5000-7000 циклов. Вы получите партию деталей, которая сначала будет идеальной, а потом внезапно покроется микротрещинами. В России, где логистика возврата груза в Китай может занять месяц и стоить дороже самой формы, вы останетесь один на один с браком. Я лично видел случай, когда российская сборочная линия простаивала две недели, ожидая замены пуансонов, потому что китайский поставщик «не учел» специфику сплава АД31Т1.
Скрытые риски, о которых не пишут в спецификациях
Есть еще один нюанс, который всплыл только в конце 2025 года. Речь идет о системе охлаждения. В погоне за снижением цены многие фабрики упрощают каналы охлаждения, делая их прямыми вместо конформных (повторяющих контур детали). Для мотоциклетных деталей сложной геометрии, таких как корпуса вариаторов или элементы рамы, это фатально.
Неравномерное охлаждение ведет к короблению детали. Вы получаете изделие, которое вроде бы выглядит нормально, но при сборке с другими узлами мотоцикла дает перекос. Крепеж не входит, зазоры плавают. И самое страшное — вы узнаете об этом уже на этапе финальной сборки в Москве или Иркутске, когда форма находится за тысячи километров.
Некоторые «эксперты» советуют экономить на количестве знаков (кавитаций). Мол, сделаем одноместную форму, дешевле и проще. Это ошибка мышления. Для серийного производства мотоциклов даже малой серии (от 500 штук) одноразовая форма экономически нецелесообразна из-за высокого цикла времени. Пока она остывает, вы теряете деньги.
Реальность рынка 2026: цены, сроки и логистика в РФ
Давайте перейдем к сухим цифрам, потому что эмоции в бизнесе плохие советники. Ситуация с курсом рубля и изменением логистических цепочек через Казахстан и Турцию существенно повлияла на конечную стоимость изготовления пресс-формы для алюминиевых отливок мотоцикла на заказ. То, что работало в 2023 году, сегодня может привести к кассовому разрыву.
Если вы планируете заказ в 2026 году, ориентируйтесь на следующие реалии:
- Стоимость: Качественная форма для средней детали (например, крышка сцепления) из стали H13 с закалкой до 48-52 HRC сейчас стоит в диапазоне $6,500 – $9,000. Все, что ниже $5,000 — это либо демпинг новичков, либо скрытая экономия на материалах.
- Сроки изготовления: Забудьте про «25 дней». Реалистичный срок с учетом контроля качества и тестовых отливок — 45-60 дней. Попытка ускорить процесс часто приводит к тому, что инженеры пропускают этап стабилизации напряжений в металле.
- Логистика: Доставка формы весом 1-2 тонны морским путем через Владивосток занимает около 35-40 дней. Авиаперевозка сократит срок до 7 дней, но увеличит стоимость на 300-400%. Для форм это редко оправдано, если только вы не запустили срочный проект.
Важный момент: многие российские компании теперь требуют оплату в юанях или через посредников в третьих странах из-за санкционных ограничений. Убедитесь, что ваш китайский партнер имеет опыт работы с такими схемами. Иначе ваши деньги могут «зависнуть» на корсчете банка на недели.
Таблица сравнения: Эконом-вариант vs Премиум-решение
Чтобы вы не гадали на кофейной гуще, я составил сравнительную таблицу на основе данных от трех крупных поставщиков в провинции Гундун, с которыми мы работали в прошлом квартале.
| Параметр | Бюджетный вариант (Китай) | Оптимальный выбор (Рекомендуемый) |
|---|---|---|
| Материал формы | Сталь P20 / 718 (без глубокой закалки) | Сталь H13 (DIN 1.2344) с двойной закалкой |
| Ресурс (циклы) | До 15,000 – 20,000 | Более 100,000 – 150,000 |
| Точность литья | IT12 – IT13 (требуется доработка) | IT9 – IT10 (готово к сборке) |
| Система охлаждения | Прямые каналы, ручное сверление | Конформные каналы, 3D-печать вставок (опционально) |
| Гарантия | Только на дефекты литья (не на трещины) | Полная гарантия на корпус и компоненты |
| Цена (ориентир) | $3,500 – $5,000 | $7,000 – $12,000 |
Как видите, разница в цене почти двукратная. Но если пересчитать стоимость одной отлитой детали с учетом брака и простоев, «бюджетный» вариант становится золотым.
Как избежать ошибок при заказе: чек-лист для российского заказчика
Я не буду давать вам банальных советов вроде «проверяйте отзывы». В Китае отзывы покупаются так же легко, как пачка сигарет. Вам нужна жесткая техническая проверка. Вот алгоритм действий, который спасет вас от головной боли.
Во-первых, требуйте отчет о химическом составе стали. Не верьте словам «это H13». Требуйте сертификат от признанной лаборатории (например, SGS или BV), где указан спектральный анализ металла. Если поставщик отказывается или тянет время — бегите от него.
Во-вторых, настаивайте на проведении пробной отливки (T1 sample) перед отправкой формы. Причем отливка должна быть сделана из того же сплава алюминия, который вы будете использовать в производстве. Часто китайцы льют образцы из дешевого силумина, который ведет себя иначе, чем ваш АД31 или АК12. Разница в текучести и усадке может быть критической.
В-третьих, обратите внимание на систему выброса (эжекторы). В мотоциклетных деталях много тонких ребер и сложных поверхностей. Если эжекторы расположены неудачно, они будут оставлять следы именно там, где деталь видна или где важна герметичность. Попросите прислать 3D-модель расстановки эжекторов до начала machining.
Вопрос послепродажного обслуживания
А что, если форма придет с браком? Или сломается через полгода? Здесь кроется самый большой страх российских закупщиков. Отправлять форму обратно в Китай на ремонт — это долго и дорого. Решение есть, но его нужно закладывать в контракт заранее.
Договаривайтесь о поставке комплекта запасных частей вместе с формой. Пуансоны, вставки, эжекторы — все, что может изнашиваться или ломаться. Стоимость этого набора составляет всего 5-10% от цены формы, но наличие этих деталей на вашем складе в Подольске или Новосибирске сэкономит вам месяцы простоя.
Также уточните возможность локального ремонта. Современные формы стандартизированы (стандарт HASCO или DME). Если форма сделана по стандарту, любой нормальный инструментальный цех в России сможет изготовить замену сломанному штифту. Если же форма выполнена по «фирменному» нестандарту китайской фабрики — вы в ловушке.
Технологические тренды: что ждать в 2026-2027 годах
Индустрия не стоит на месте. Пока вы читаете эти строки, технологии литья меняются. И если вы заказываете форму сегодня, она должна быть готова к завтрашнему дню.
Первое — это вакуумное литье. Для ответственных деталей мотоциклов (подвеска, элементы двигателя) пористость алюминия недопустима. Формы нового поколения должны быть адаптированы под вакуумирование полости перед впрыском. Убедитесь, что в конструкции формы предусмотрены каналы и уплотнения для вакуумной системы. Переделывать форму постфактум практически невозможно.
Второе — использование композитных материалов в самих формах. Вставки из медных сплавов с высоким коэффициентом теплопроводности позволяют ускорить цикл охлаждения на 15-20%. Для массового производства это огромная экономия электроэнергии и времени.
И третье, о чем мало говорят: цифровые двойники. Перед тем как резать металл, ведущие фабрики теперь проводят симуляцию процесса литья в CAD-системах (например, Moldflow). Они показывают, где будут воздушные карманы, где возникнут линии сварки металла. Требуйте предоставления отчета такой симуляции. Если поставщик говорит «мы делаем это на глаз», значит, он работает в прошлом веке.
Заключение: рискнуть или перестраховаться?
Заказывая изготовление пресс-формы для алюминиевых отливок мотоцикла на заказ в Китае, вы всегда ходите по канату. С одной стороны — невероятная экономия и скорость, с другой — риск получить металлолом вместо высокоточного инструмента.
Мой совет как человека, который видел сотни успешных и провальных проектов: не гонитесь за самой низкой ценой. В мире инструментального производства дешевизна почти всегда равна низким технологиям. Найдите поставщика, который готов говорить с вами на языке технических деталей, который не боится показать свой цех через видеосвязь и который понимает, что такое «российская зима» и какие нагрузки испытывает мотоцикл на наших дорогах.
Потратьте лишние две недели на аудит фабрики, закажите независимую экспертизу стали и insist на тестовых образцах. Эти действия могут показаться бюрократией, но именно они отделяют профессиональный бизнес от авантюры. Помните: форма — это сердце вашего производства. Если сердце слабое, весь организм (ваш бизнес) долго не протянет.
И последний штрих. Всегда имейте план «Б». Даже самая лучшая форма может потребовать ремонта. Наличие контактов локальных инструментальщиков в России, которые смогут оперативно вмешаться, — это не роскошь, а необходимость выживания в текущих экономических условиях.
Источники и данные:
1. Отчет ассоциации литейщиков Китая “Trends in Die Casting Molds 2025-2026” (доступ ограничен, данные получены через отраслевые партнеры). Ссылка на архив данных
2. Аналитика логистических маршрутов РФ-КНР за Q4 2025, портал “ВЭД.ИНФО”. Смотреть статистику
3. Технические спецификации сталей H13 vs P20, база данных MetalExpert (обновление январь 2026). Проверить состав
4. Кейс-стади по вакуумному литью для мототехники, журнал “Литье и Производство”, выпуск №3, 2026. Читать статью